
Taristu ja vedelike transpordisüsteemide keskmes on iga kõrgtugevast malmist torujuhtme lõik, mis kannab lisaks veele ja gaasile ka linnaarengu ja kodanike heaolu pulssi. Siin on kvaliteet enamat kui lihtsalt tühi jutt; see on usk ja pühendumus, mis on põimitud igasse terase tolli ja integreeritud igasse protsessi.DINSEN, olles täielikult teadlik sellest olulisest vastutusest, kehastab oma vankumatut kvaliteedipüüdlust, järgides absoluutselt ja ületades ISO2531 rahvusvahelist standardit, näidates üles ranget kvaliteedikontrolli sümfooniatISO2531 kõrgtugevast malmist torud.
Standard määrab kindlaks veetranspordiks (näiteks joogivesi, niisutusvesi jne) kasutatavate kõrgtugevast malmist torude, liitmike, tarvikute ja nende liideste tehnilised nõuded, katsemeetodid ja kvaliteedikontrolli.
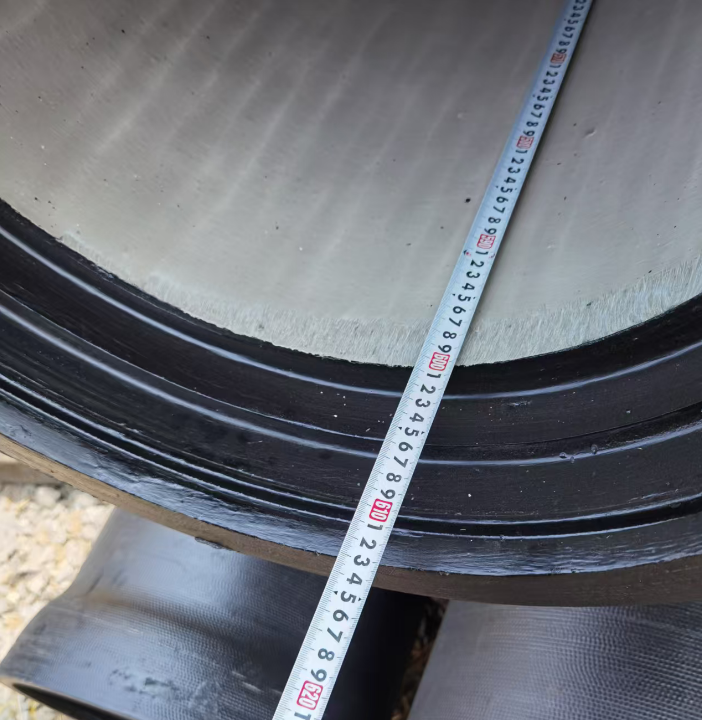
1. Kõrgtugevast rauast toruDE
Pistikupesa välisläbimõõtu saab määrata ümbermõõdu mõõtmise teel mõõdulindiga. Teise võimalusena tuleks ristlõike risti asetsevates punktides teha kaks mõõtmist nihikuga.Ovaalsuse valem on: Ovaalsus = (A1-A2)/(A1+A2).
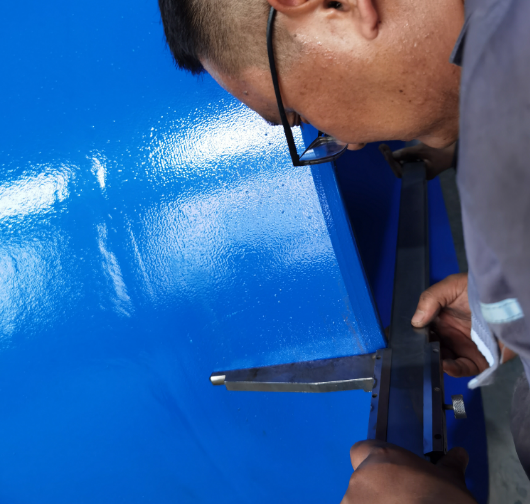
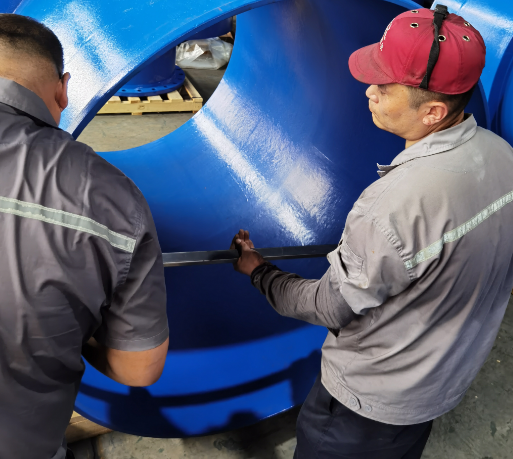
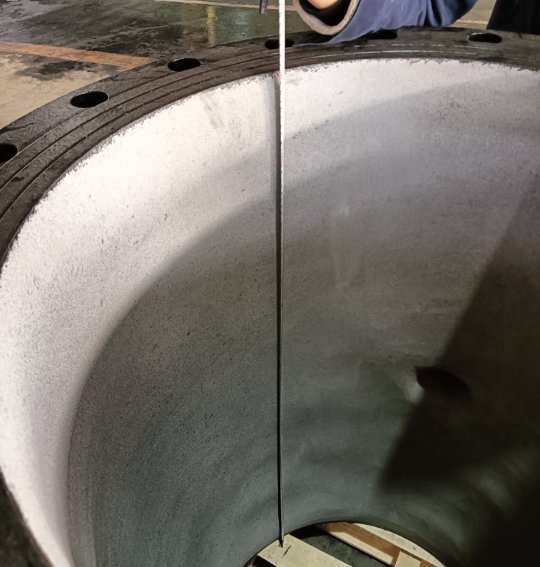
2.Kõrgtugevast rauast toruID
Tsentrifugaalvalatud kõrgtugevast malmist toru siseläbimõõt on ligikaudu võrdne selle nimiläbimõõduga, DN-väärtusega, millimeetrites.
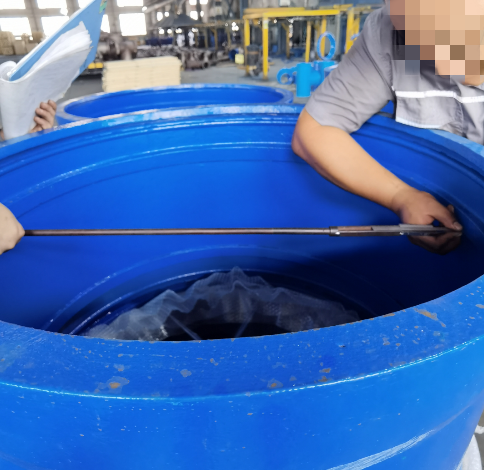
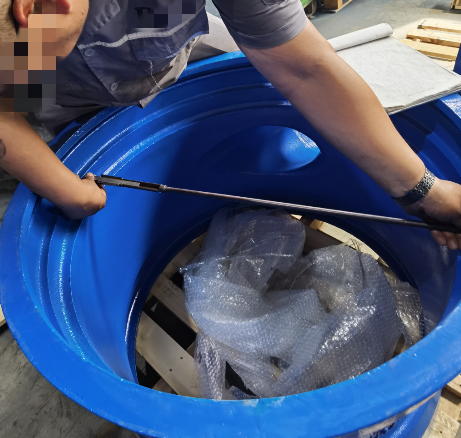
3. Kõrgtugevast rauast toruSeina paksus
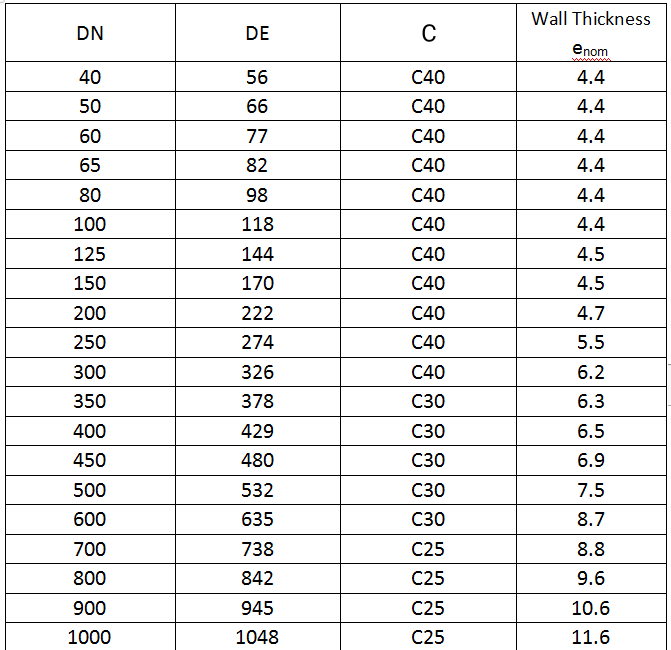
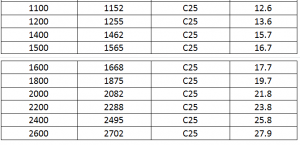
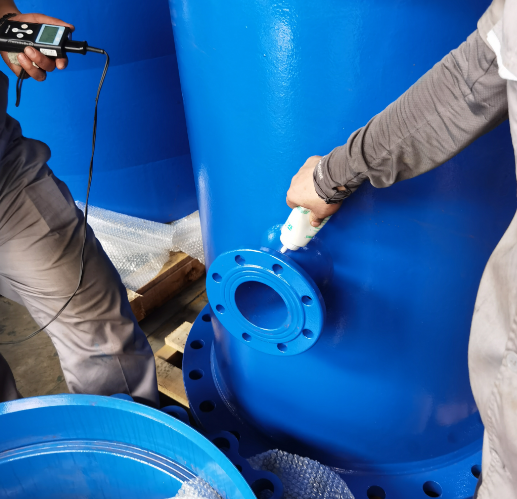
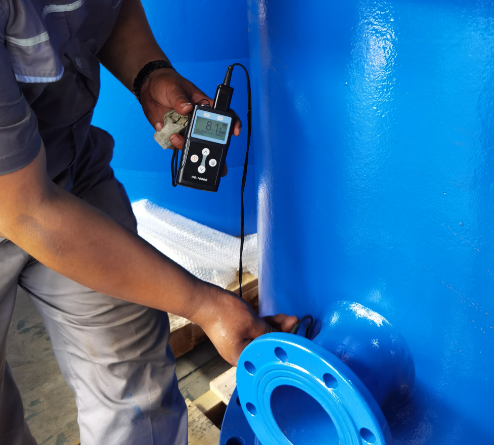
Kasutage ultraheli paksusemõõtjat koos sideainega mõõdetava koha külge kinnitamiseks. Instrumendi täpsus on 0,1 mm. Mõõtmisasend on vähemalt kaks vastassuunalist kohta toote mõlemas otsas. Mõõtmistulemused vastavad järgmisele tabelile:
4. Kõrgtugevast malmist toru pikkus
5. Elliptilisus
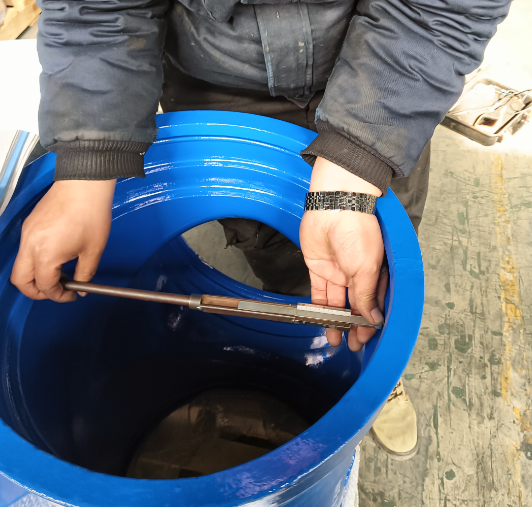
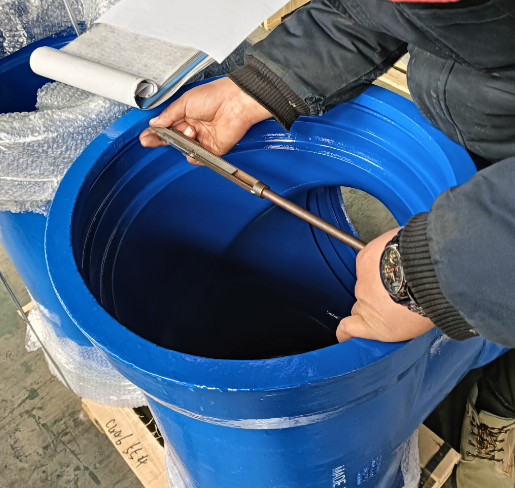
Valatud toru ristlõike ümarusest erinev kuju.
Ovaalsus = 100 x (A1-A2) / (A1+A2)
A1: max A2: Mini
6. Sirgus
Valatud torud peaksid olema sirged, maksimaalse hälbega mitte üle 0,125% efektiivsest pikkusest (6000 x 0,125% = 7,5 mm).Kui toru on takistusteta, tuleks sirgust visuaalselt kontrollida. Kahtluse korral tuleks kasutada järgmist meetodit.Kontrollige toru sirgust, veeretades seda aksiaalselt kahel alusel või rullil. Tugede/rullide vaheline kaugus peaks olema vähemalt 2/3 toru standardpikkusest. Määrake kindlaks maksimaalse kõrvalekalde koht sirgusest ja kõrvalekalle ei tohiks ületada 7,5 mm piiri.
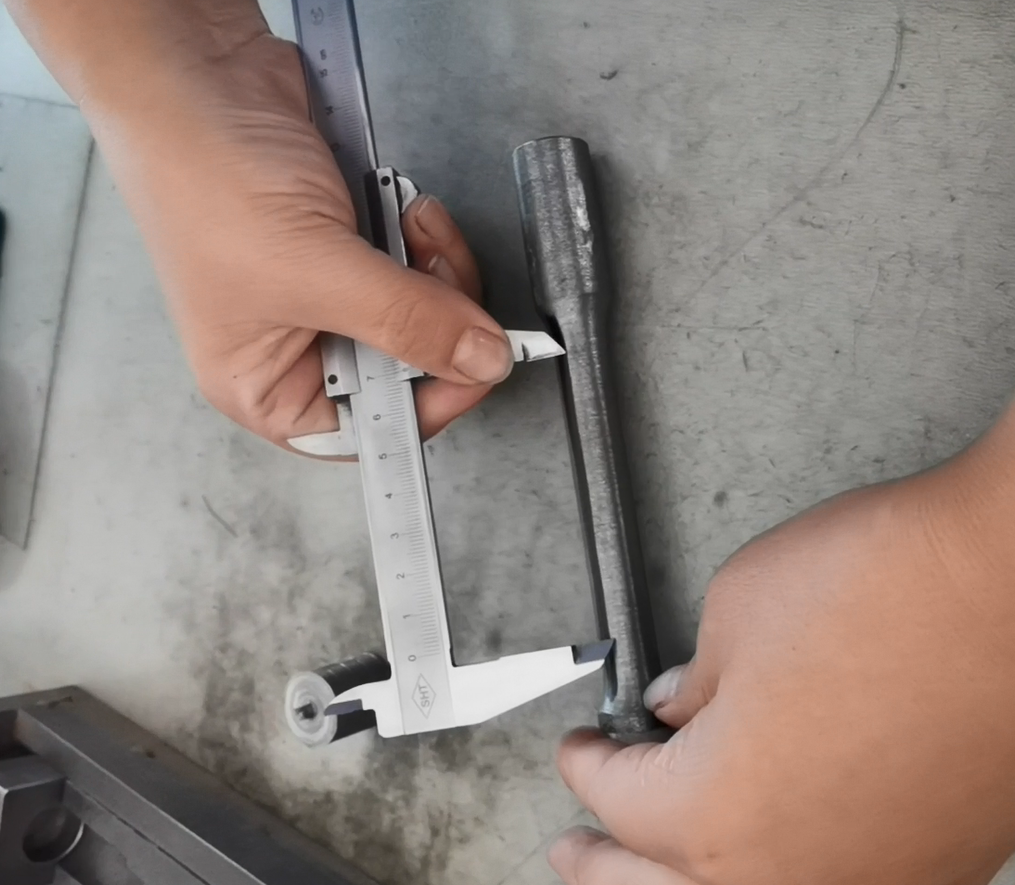
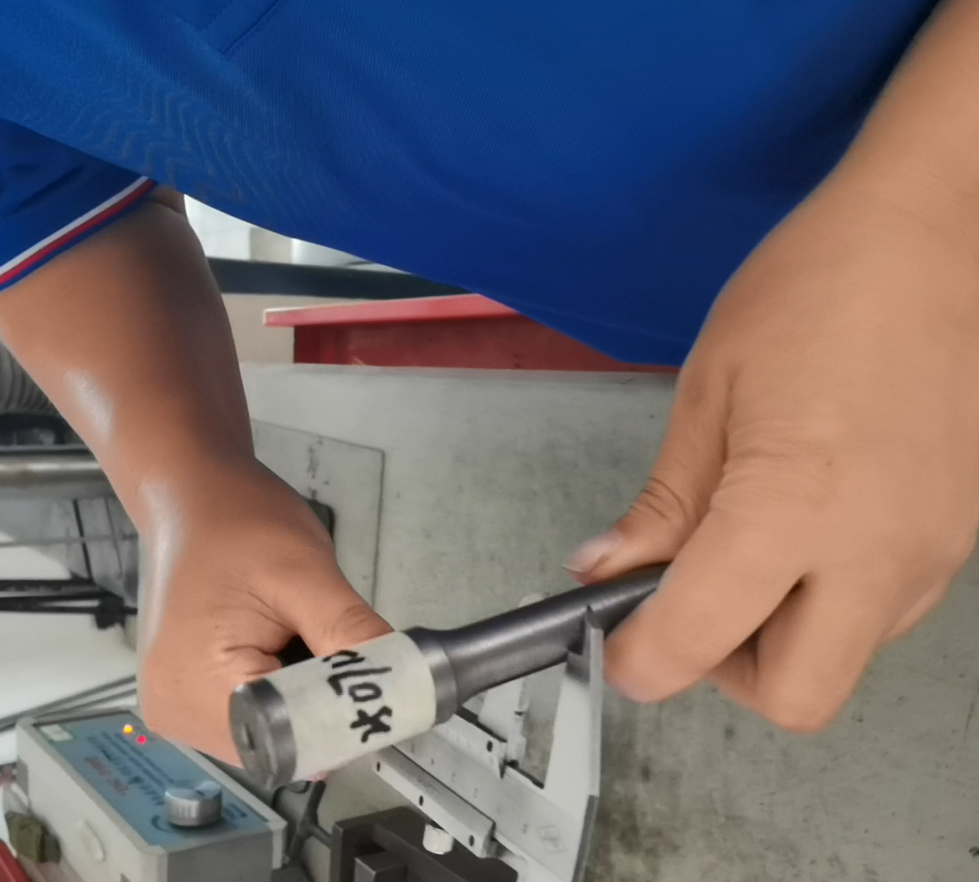
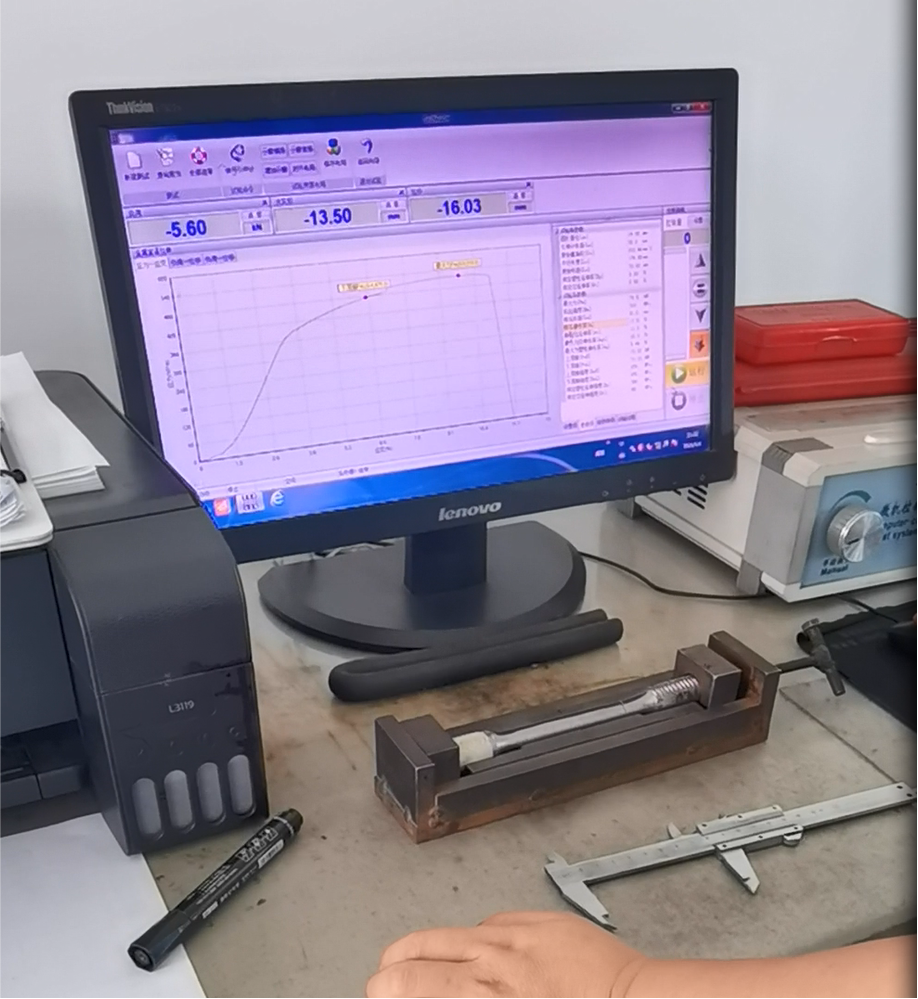
7. Tõmbeomadused
Abikõlblikkuse kriteeriumid on järgmised:
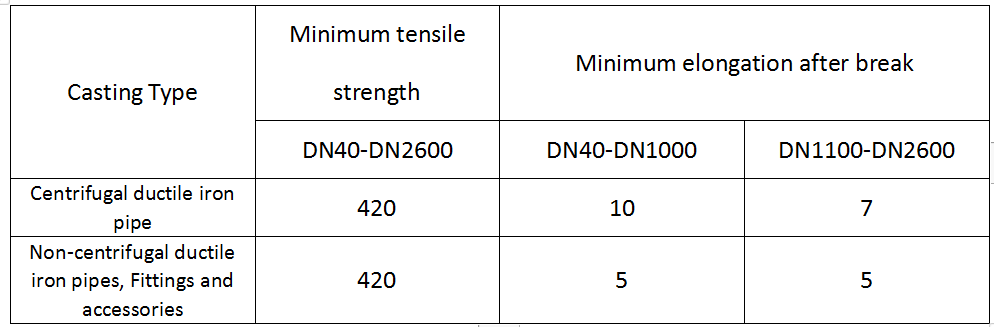
Läbikukkumise kriteeriumid: Katsetamiseks võetakse samast proovivõtmest kaks katselatti. Kui ühe katselati mehaanilised omadused duplikaatproovis ei vasta nõuetele, vaadatakse torude partii üle ja rakendatakse rikke käsitlemise protsess.
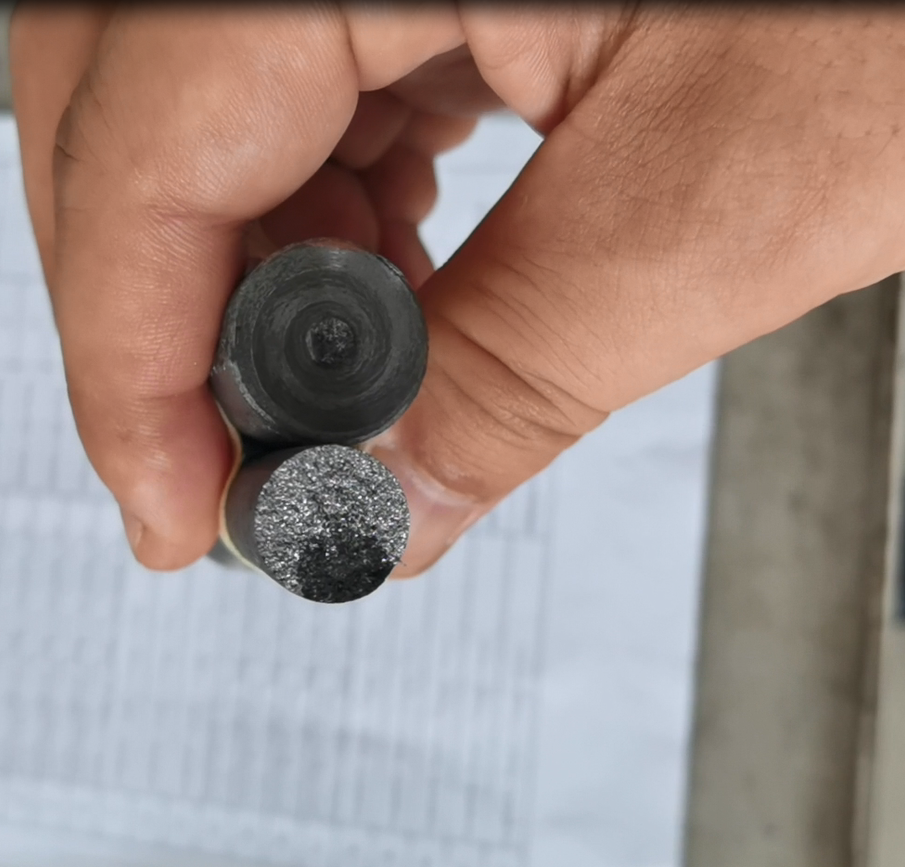
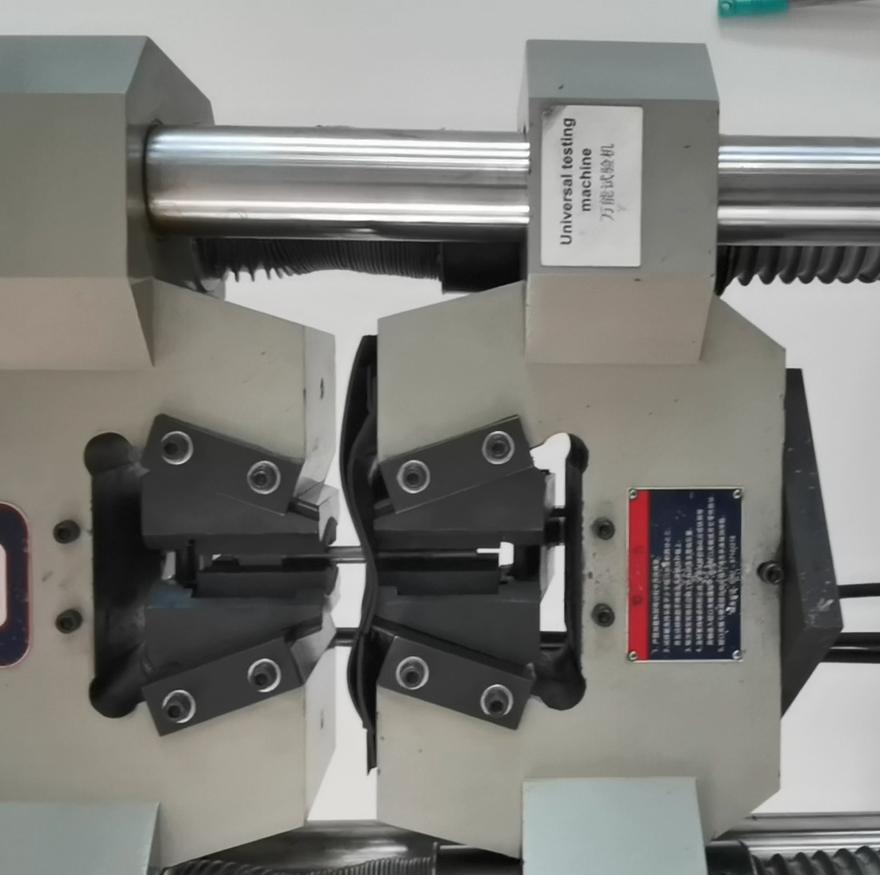
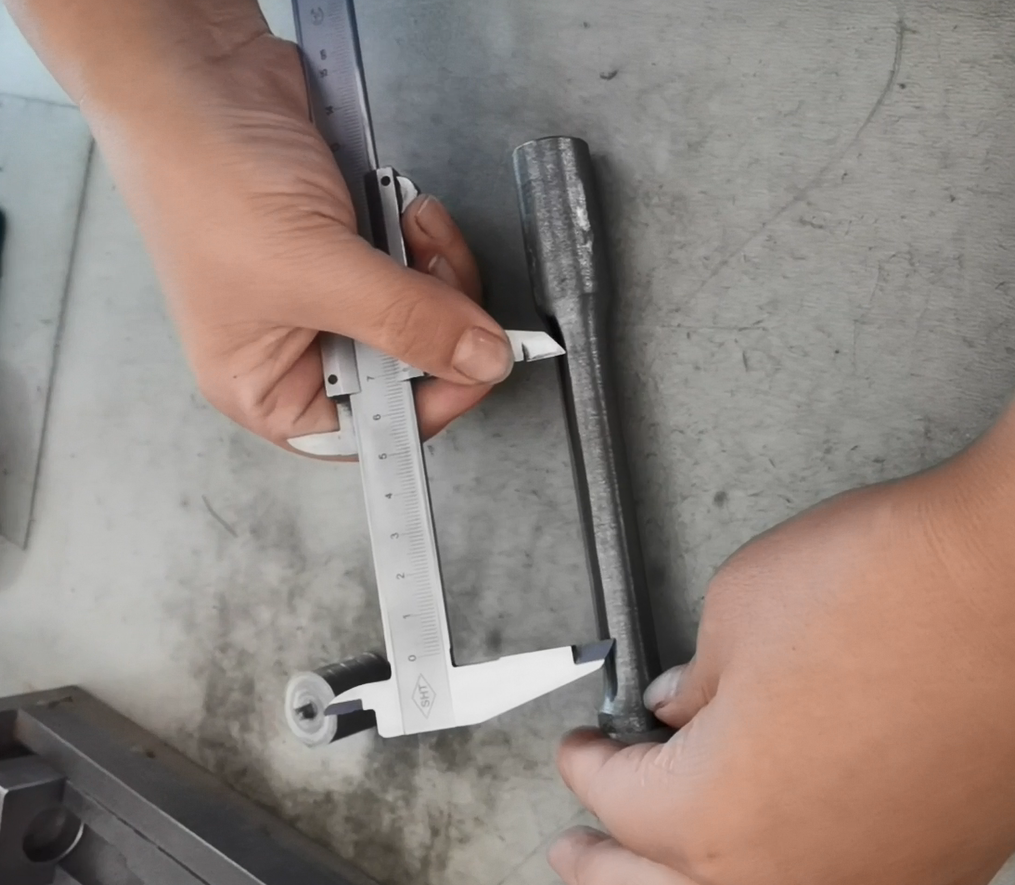
8. Brinelli kõvadus
Brinelli kõvadusmõõtur töötab nii, et kindla läbimõõduga teraskuul surutakse proovi pinnale kindla kiirusega ja kindla katsejõuga. Seejärel jõud eemaldatakse pärast seda, kui kindlaksmääratud katsejõudu on hoitud kindlaksmääratud aja jooksul. Metalli Brinelli kõvadust väljendatakse taande sfäärilisele pinnale rakendatava keskmise rõhuna. Brinelli kõvadust ei mõjuta mikroskoopiline segregatsioon ega proovi koostise ebaühtlus. Taande pindala ja rakendatud koormuse suhte arvutamise abil hinnatakse objektiivselt materjali omadusi, nagu venivus ja kulumiskindlus, ning seda kasutatakse sageli tööstusliku kvaliteedikontrolli võrdlusstandardina.
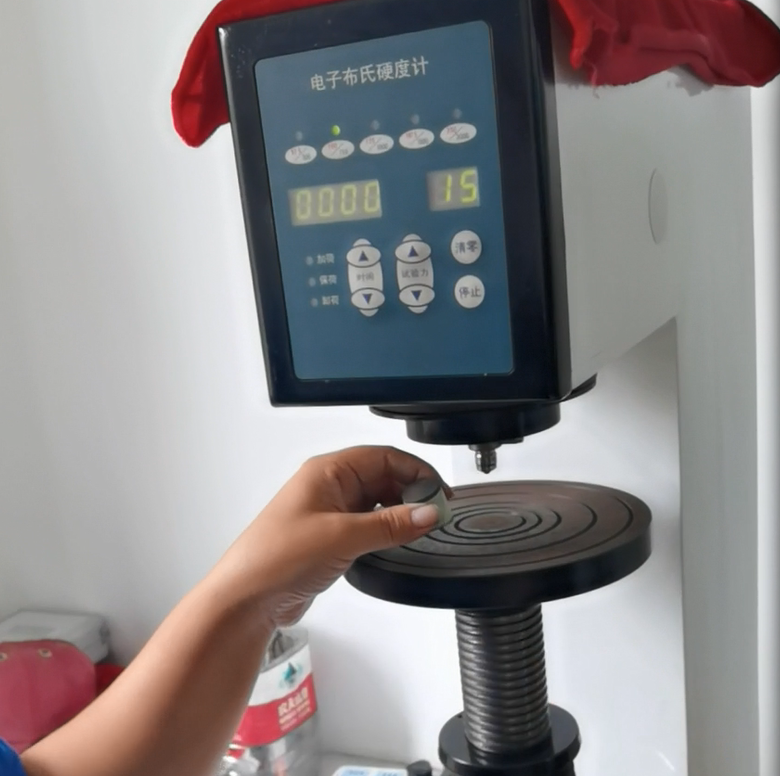
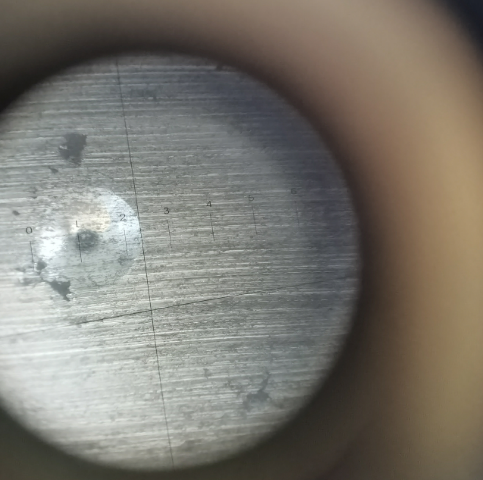
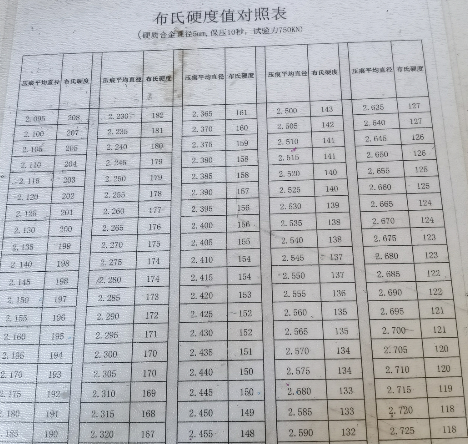
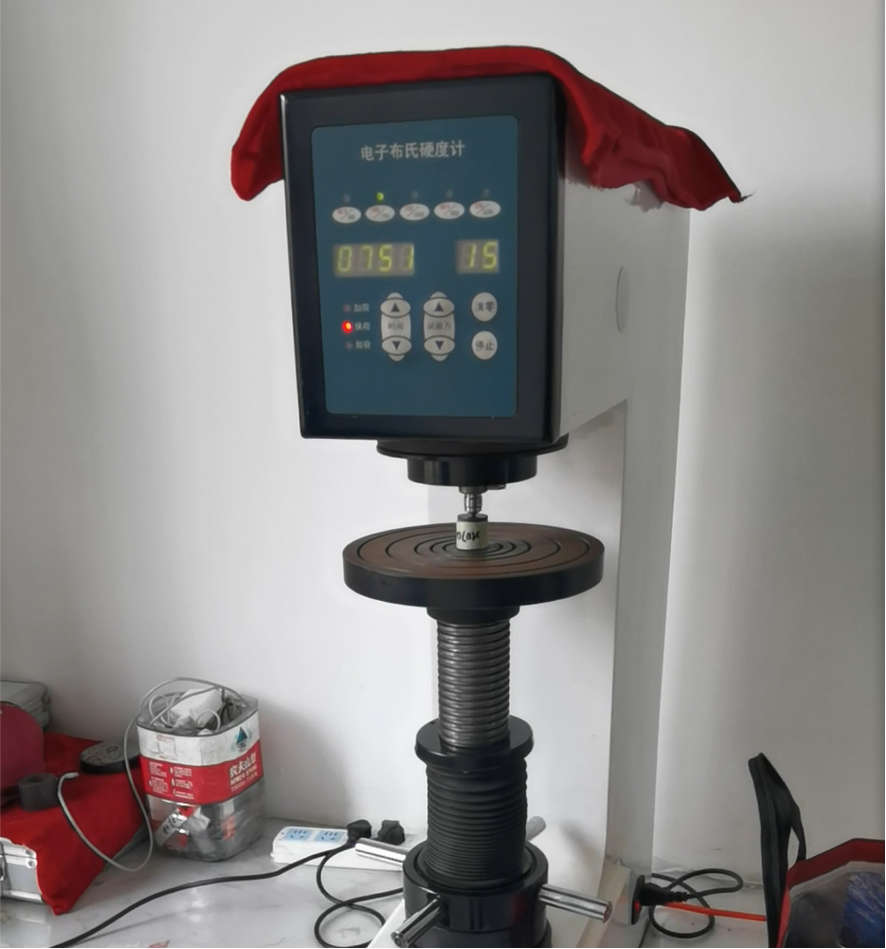
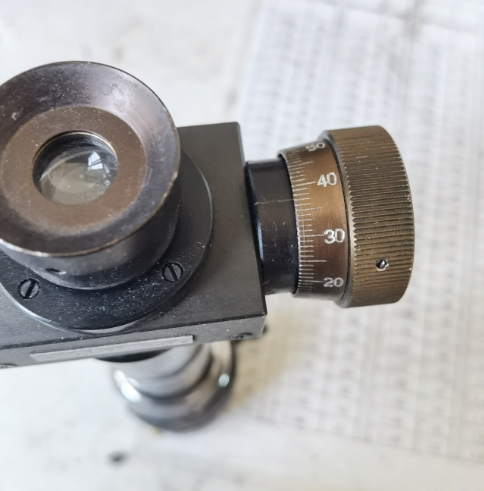
Tsentrifugaal-kõrgtugevast malmist torude Brinelli kõvadus ei tohi ületada 230 HBW ja mittetsentrifugaal-kõrgtugevast malmist torude, liitmike ja lisatarvikute Brinelli kõvadus ei tohi ületada 250 HBW. Keevitatud osade kuumusmõjutsoonil on lubatud kõrgem Brinelli kõvaduse väärtus.
9. Kõrgtugeva malmi keemiline koostis, spektraalne detekteerimine
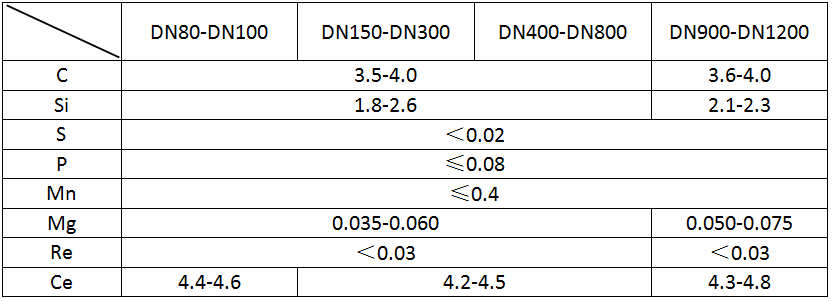
Spektroskoopilised meetodid võimaldavad reaalajas analüüsida kõrgtugeva malmi põhielementide, näiteks räni ja magneesiumi, sisaldust (näiteks mõjutab lõplik ränisisaldus otseselt ferriitse kõrgtugeva malmi madalatemperatuurset löögikindlust), asendades traditsioonilised keemilised meetodid kiireks testimiseks ja suunates eelvalamisprotsessi kohandamist. Mõõtes elementide, näiteks süsiniku ja väävli jaotust, tagame, et grafiidi sõlmelisuse määr (sferoidiseerumise määr ≥90%) vastab nõutavale tõmbetugevusele (≥420 MPa) ja pikenemisele (≥10%). Metalli koostise reaalajas jälgimine valamise käigus vähendab praaki ja parandab kõrgtugeva malmi torude ja liitmike sisekvaliteeti.
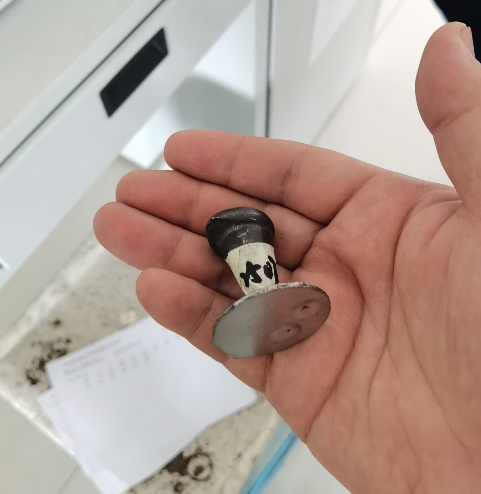
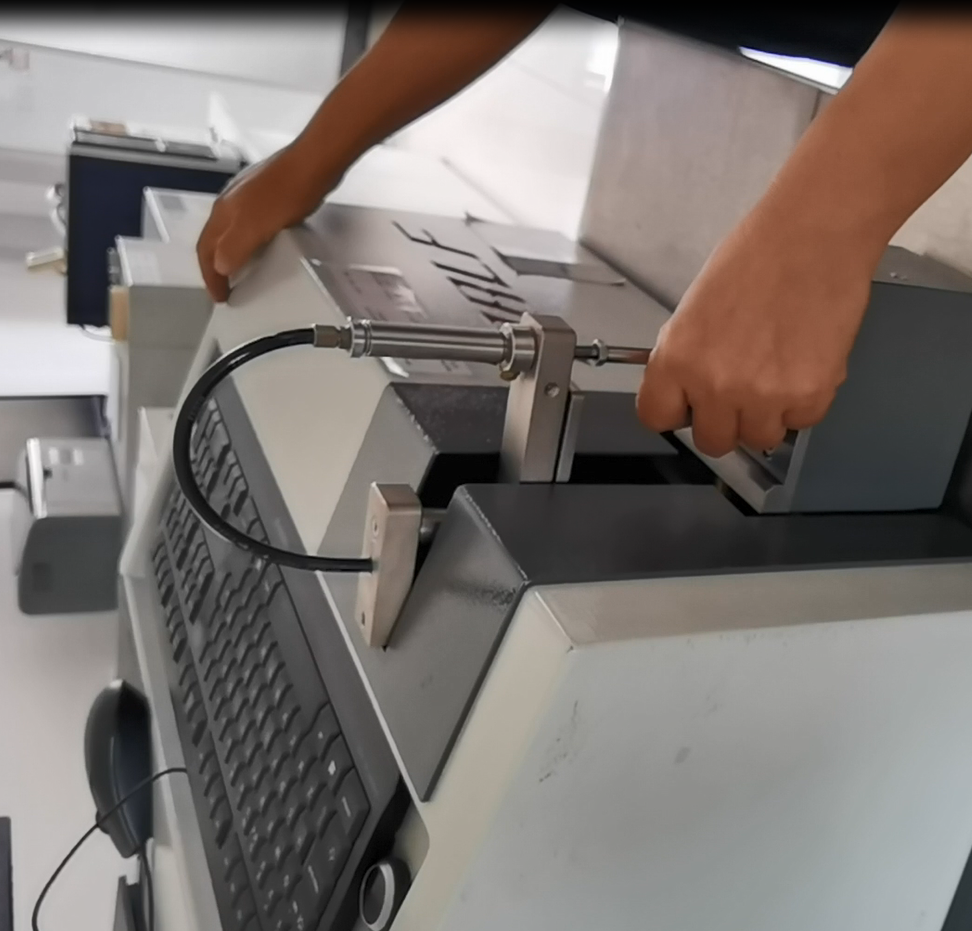
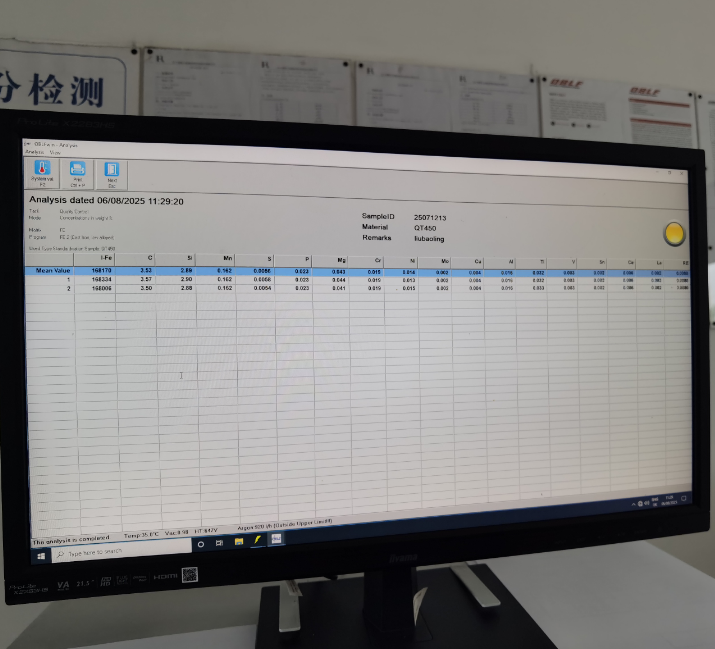
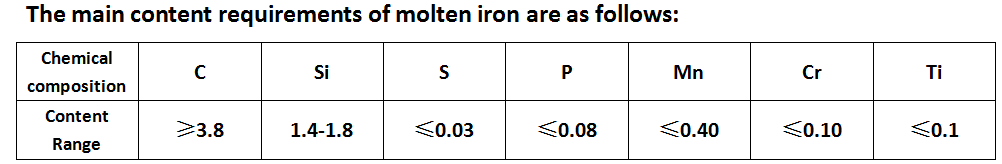
Sularaua põhikomponentide kontrollinõuded pärast sferoidiseerimist
Hankige täielik kvaliteedikontrolli aruanne
Postituse aeg: 11. september 2025



